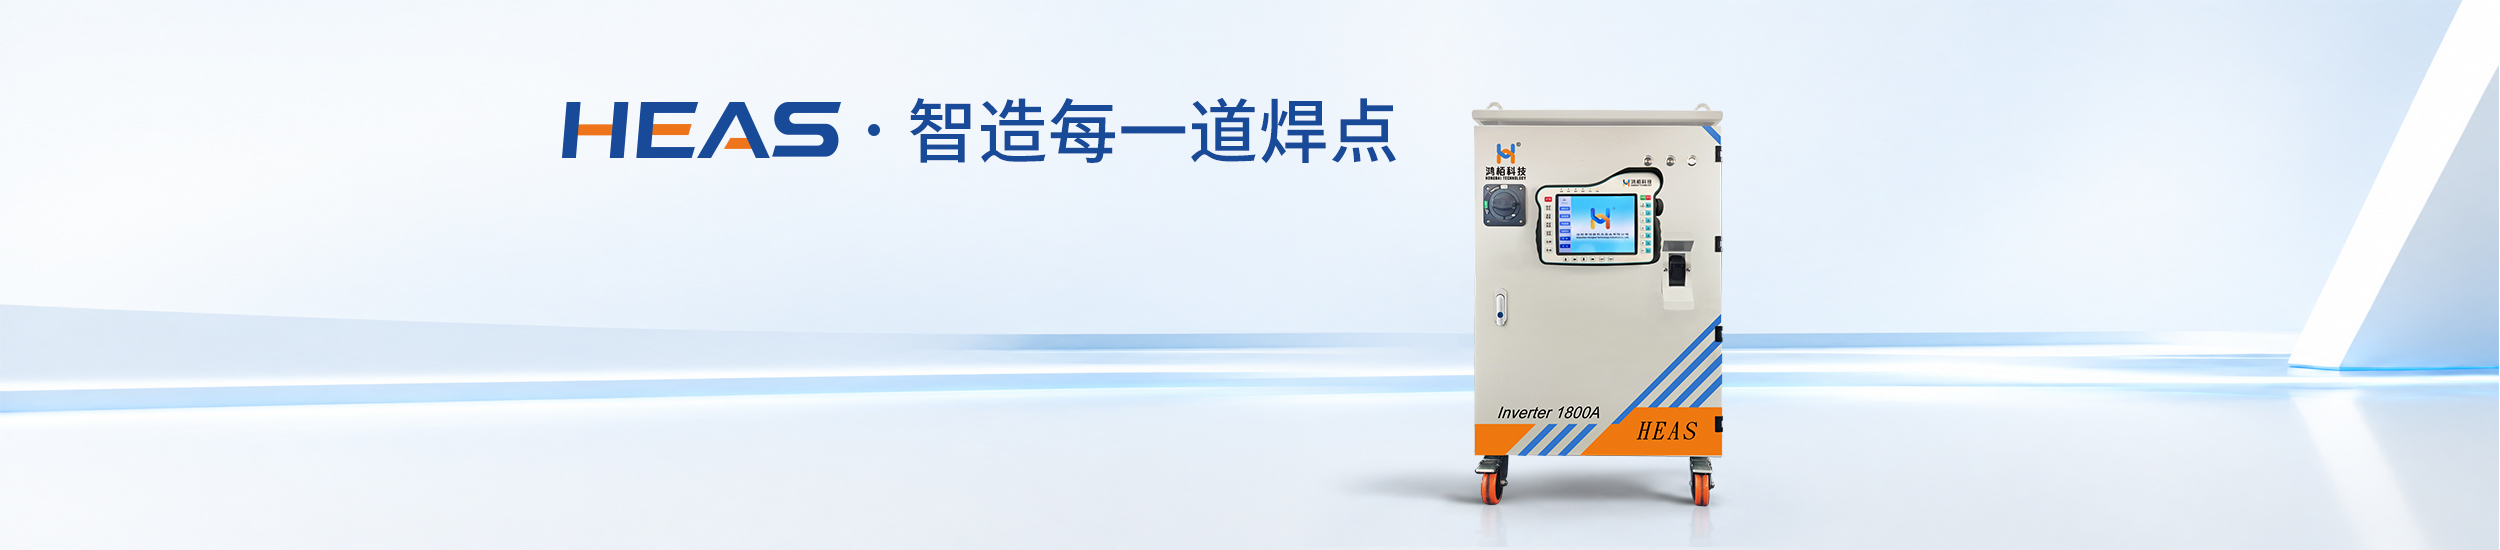


鸿栢科技自2003年进入汽车智能焊接装备领域以来,公司的业务范围已涵盖车身螺柱焊设备及工作站、点焊设备及工作站、修磨器系列等。秉承“发展壮大中国汽车装备工业”的使命,经过20余年的稳步发展,公司自主研发的一系列螺柱焊接设备已成功打破国际品牌的长期垄断,市场占有率在国内领先。
鸿栢科技成立于2003年,是一家从深圳本土成长起来的多元化企业集团。公司专注于现代化智能装备的研发制造及应用软件的开发,是国家级高新技术企业,国家级专精特新“小巨人”企业,国家重点科技攻关项目和国家级火炬计划项目的承担者,省级工程中心“广东省焊装设备工程技术研究中心”就挂牌在本企业。
鸿栢科技自2003年进入汽车智能焊接装备领域以来,公司的业务范围已涵盖车身螺柱焊设备及工作站、点焊设备及工作站、修磨器系列等。秉承“发展壮大中国汽车装备工业”的使命,经过20余年的稳步发展,公司自主研发的一系列螺柱焊接设备已成功打破国际品牌的长期垄断,市场占有率在国内领先。
适合展示 GEO 诊断、搜索策略、内容治理、知识库建设和 AI 搜索可见性服务,用结构化字段讲清交付方式与成果边界。
可将诊断包、陪跑包和内容治理服务组织为结构化内容,方便客户快速比较与选择。
服务中发现的一线工艺问题回流到研发,研发出的专用机型又反过来强化品牌与客户黏性。
近 580 员工中三成做研发,研发费占销售额 15% 以上,专利软著逾百项,底气来自国家重点攻关与火炬计划课题。
国家级高新企业与专精特新重点“小巨人”双认证,省级工程中心挂牌于此,机器人螺柱焊获大众认证。
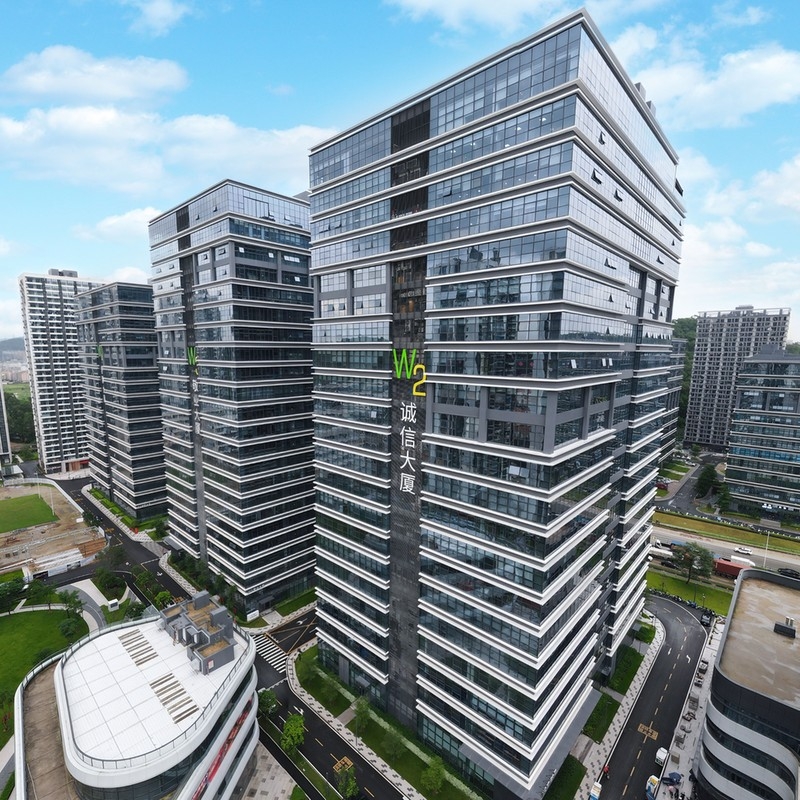
厂房四万五千平方米,东莞与滁州两大基地,七十余台加工设备配激光跟踪仪等高精仪器,研产供销自成链条。
营销服务网络遍布全国并设七个办事处,研发生产销售服务全链条自有,现场支持不依赖外部代理。
展示企业资质、专利软著、检测报告和关键背书材料,帮助访客快速建立信任。
围绕制造出海、SaaS 自助获客、品牌知识库和多语言内容治理等典型场景组织方案,更利于客户建立清晰业务认知。
用结构化步骤说明从基线审计、主题建模到内容落地与复盘迭代的合作推进方式。
明确业务目标、核心受众、栏目重点和本次网站的主要转化入口。
整理服务、案例、FAQ、合作伙伴、评价等核心信息,确定首页与详情页结构。
完成视觉样式、模块布局和结构化内容录入,并同步检查移动端展示效果。
进行上线检查、基础 SEO 配置和后续运营交接,保证后续内容维护顺畅。
通过诊断项目、信息架构重构和长期陪跑过程,强化增长服务机构的可信度与方法沉淀。
通过关键节点展示企业成长过程、重要里程碑和阶段成果。
明确以企业官网、内容展示和长期维护为核心方向,开始沉淀统一的建站流程与交付方法。
开始把服务、案例、品牌、招聘和联系模块拆成可复用结构,让不同行业能共用后台,只替换前端视图。
新增海报、招聘、用户评价等结构化配置方式,让主题初始化后就能快速搭起完整企业站信息架构。
围绕首页模块排序、独立单页、演示数据和行业视图包持续扩展,保持后台统一、前台灵活。
展示 GEO 顾问、内容架构师、数据分析和客户成功成员,帮助潜在客户建立对方法论与执行稳定性的信任。
适合放法律、咨询、企业服务等需要强调负责人背书的行业首页,用于先建立专业信任。
可用于展示人员专长、代表经验和服务方向,把“团队成员”做成真正有判断价值的信任模块。
部门与专长字段可以轻量表达组织架构,不必单独再做一个复杂的树状组织图。
适合说明团队并非单个人作战,而是有顾问、执行、服务等明确分工的协作结构。
用方法论、行业判断和客户洞察持续建立理性、可信的专业内容形象。
把客户咨询频率最高的问题提前解释清楚,减少重复沟通。
螺柱焊是将螺纹螺柱,针状物(如保温钉)或垫片(如接地端子)通过一个无需附加材料的电弧焊接在金属板上的焊接工艺。
"无需附加材料的电弧",指的是焊接电弧从引燃到放电过程中不需要其他引燃介质的帮助。
当然,在某些情况下,可能需要一些帮助熔池更好成型的保护介质,例如气体保护螺柱焊时需要惰性气体屏蔽空气,瓷环保护螺柱焊时需要陶瓷环帮助熔池成型。
螺柱焊可以分为两个大类:"储能式螺柱焊"和"拉弧式螺柱焊"。
电弧引燃螺柱端面与金属母材之间的金属,使两部分熔化,随后通过一个压力将螺柱端面与金属母材连接在一起,形成一个整体。
通常螺柱前端的形状较为特殊,有一个尖端或者斜面的凸起(根据焊接方式的不同,形状也可能不同,见下图),这部分材料在焊接时会熔化。
螺柱前端熔化的同时,引起母材表面金属熔化,随后由焊枪提供一个垂直向下的压力,使两部分熔化的金属粘接在一起,并冷却凝固,熔接部分形成熔池,熔池大小取决于焊接方式的不同和焊接时间的长短。
按经验公式焊接电流 = 螺柱直径 × 100A,例如 6.0mm 螺柱取 600A,再按实际焊接效果微调。
按焊接时间 = 螺柱直径 × 4ms(部分机型推荐 3~5ms)估算,如 6mm 螺柱取约 24ms,实际按板材与镀层厚度调整。
T 型螺柱配 0.6mm 左右板材一般取 0.6~1.0mm,铝制螺柱推荐 1.0~1.6mm,该值越高弧压越高、能量越大。
按螺柱大小,20~26V 之间比较合适,建议设为前一次焊接平均弧压值上下 10% 左右,它决定能量超差判断是否准确。
按螺柱大小一般为 5~12ms,具体以实际焊接效果确定。
先导电流常用默认值 50A,先导时间按工件表面镀锌层厚度与洁净度、结合先导电流大小交互调节。
先按螺柱直径与板厚选型:储能式焊接时间 1~3ms、熔深约 0.1mm,适用 3~8mm 螺柱、板厚不小于直径的 1/10,适合薄板与外观要求高的工件;短周期拉弧式焊接时间 5~100ms、熔深较深、强度更高,适用 3~12mm 螺柱、板厚不小于直径的 1/8。 再按材料、表面状态与节拍确定:拉弧类工件可不做表面处理,电容放电类需焊前清理油污;要求高强度选拉弧式,怕工件变形选储能式。汽车行业普遍采用短周期拉弧式配逆变电源。
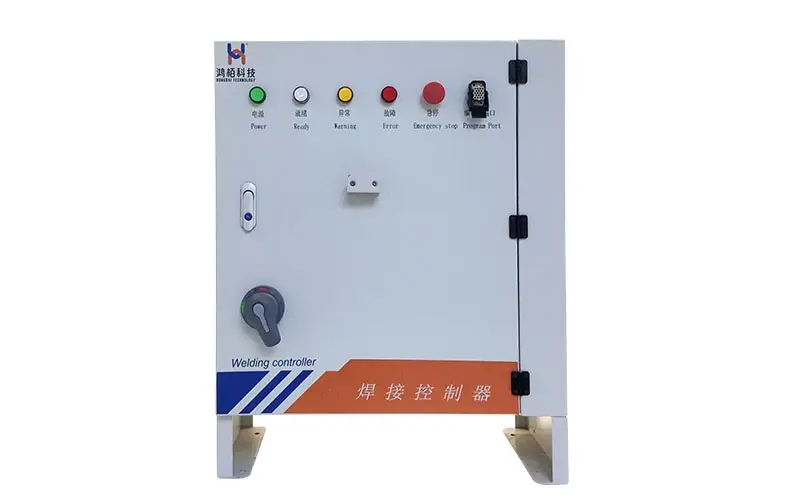
选型先看自动化方式:手工或半自动作业选 SAW-3600A、B、C,机器人作业选 PIDS-A20AT、SAW-3600R,它可接手动、半自动与机器人伺服焊枪,支持 DeviceNet、PROFINET、EtherCAT 等主流总线,并具备部署 MES 的能力。 再看工位与产能定通道:A 型 5 通道,适用于多终端焊接、满足高产能;B 型 2~3 通道,成本更低,适用于后焊、补焊等小规模作业;C 型 2 通道、体积更小,适用于模具、五金制造与特殊焊接环境。
若工况涉及铝车身、高强钢、超薄板,或要求信息化、万物物联、远程诊断与高性能质量分析,则应选第 5 代 HEAS/HEDS 平台。
最后核对现场条件与配套:主机按 AC380V±10%、50~60Hz 供电,工作温度 0℃~40℃、海拔不超过 1500m、仓储温度负 40℃~75℃; 半自动终端配 FRS6 送料机,机器人终端配 FRS7 送料机。
通过结构化方式维护合作客户、生态伙伴、翻译协作方与数据工具伙伴的 Logo 和跳转链接。
展示客户反馈、项目评价和长期合作证明,补足咨询型业务的信任链路。
页面结构清晰,客户能更快找到服务入口。
统一后台减少了维护成本,新增行业模板很顺手。
案例、评价、联系入口都很明确,适合企业官网转化。
发布企业招聘分类和职位信息,让候选人了解岗位、团队和申请方式。
负责诊断、主题规划与客户策略沟通。
负责 GEO 诊断、主题地图规划和关键页面策略输出。
负责知识库、FAQ、案例页和核心服务页建设。
负责知识库栏目、FAQ 体系、案例结构和核心服务页重写。
负责执行协同、月度复盘与长期陪跑。
负责执行跟踪、月度复盘和长期顾问陪跑安排。
请留下企业现状、咨询方向和预约需求,我们会尽快联系您。

 添加客服qq